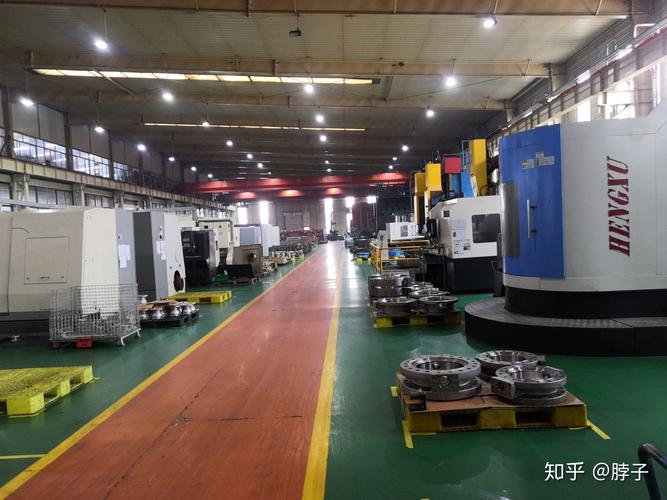
加工大齿圈与批量齿轮铸钢件 一站式普通机械加工批发解决方案
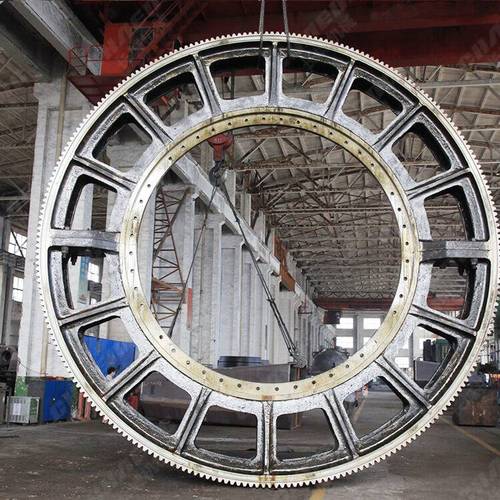
在重型机械、矿山设备、冶金轧机、水泥回转窑以及大型起重运输机械中,大齿圈作为核心传动部件,其制造质量直接关系到整机的运行效率与寿命。与此随着工业订单的波动,市场对1吨级齿轮铸钢件的批量加工需求也日益增长。对于采购方而言,寻找一家既能承接大齿圈定制,又能高效完成批量铸钢件加工的批发供应商,成为降本增效的关键。
大齿圈加工的核心挑战
大齿圈通常直径超过2米,甚至可达8米以上。这类工件的加工难点集中在几个方面:一是铸件本身可能存在气孔、缩松等缺陷,需要在粗加工阶段充分暴露并处理;二是齿形精度要求配合大型滚齿机或铣齿机完成,定位装夹困难;三是热处理变形控制直接影响啮合精度。因此,专业的大齿圈加工不仅依赖重型机床,更考验工艺路线的合理性——从毛坯铸造、正火处理、粗车基准,到精车、制齿、垫片组配,每一道工序都不可偏废。
针对上述难点,经验丰富的加工厂家通常采用“先粗后精、基准统一”的流程:先以大端面和内孔互为基准完成粗车,留出均匀余量;随后进行超声波探伤或磁粉探伤排查内在缺陷;制齿环节则根据模数和精度等级选择成形铣齿或展成滚齿,对于高精度硬齿面大齿圈,还需增加磨齿工序。通过这些手段,可将齿圈径向跳动和齿距累积误差控制在图纸允差以内,满足重载连续运转的要求。
1吨齿轮铸钢件批量加工的经济性
当工件单重达到1吨左右时,齿轮铸钢件的批量化生产具有明显的规模效应。材料方面多选用ZG270-500、ZG310-570等中碳铸钢,或者42CrMo、35CrMo等合金钢。这类材料在调质处理后具有较高的强度与韧性组合,适合制造承受冲击载荷的齿轮、齿圈、链轮等零件。
批量加工的关键在于工序的流水化与夹具的通用性。以1吨齿轮铸钢件为例,合理的生产节拍包括:铸件清砂与飞边打磨 → 正火或调质处理 → 粗车外形及端面 → 精车配合部位 → 滚齿或插齿 → 齿面淬火(如需) → 终检。对于每一批次数十至数百件的订单,采用可调式胀紧夹具和标准齿坯定位工装,能有效减少换产时间,降低单件加工成本。分批热处理可以有效控制同批次硬度均匀性,避免因个体差异导致的后续加工异常。
批发模式下值得关注的是材料利用率。1吨齿轮铸钢件的毛坯余量若控制不当,将会大量浪费钢材和加工工时。因此,从铸造工艺设计阶段就应考虑采用保温冒口、冷铁优化等工艺,提高工艺出品率。有能力的工厂可在内部实现“铸造+加工”联线,让粗加工后的切屑分类回收,部分回炉使用,这也在一定程度上影响批发报价。
普通机械加工的优势与配套服务
对于大齿圈和1吨级别齿轮铸钢件,并非所有部位都需要数控强力铣削或磨齿。齿顶圆、端面、螺栓孔、减重孔及键槽等,完全可以通过普通车床、立车、摇臂钻床和铣床高效完成。相比全流程数控化,采用“普通机床粗加工+数控机床精加工齿部”的组合方案,既能保证核心精度,又能显著降低加工费用,尤其适合单件小批和批量兼顾的生产结构。
一家成熟的批发供应商通常会提供以下配套服务:图纸工艺性审图、毛坯铸造或代采购、粗精加工来料加工、热处理协调以及物流协调。需要指出的是,对于大齿圈这种对累积误差敏感的零件,拼装式结构近些年得到较多应用。将大齿圈分为若干扇形段铸造加工后再通过螺栓紧固,有利于铸造和热处理质量控制,也方便运输。相应地,分度圆弦齿厚和结合面的精加工就成了重点,这同样可以用普通落地镗或数控铣加工中心实现。
采购与批发洽谈要点
当您准备采购或者批发大齿圈、1吨齿轮铸钢件时,建议关注以下细节:首先确认批量大小和节奏,几十件和几百件的单件报价完全不同;其次明确技术条件——齿形标准、精度等级、热处理硬度和探伤要求;再进一步考察供方的过往案例,有没有加工过大模数大直径齿圈的设备能力(如8米滚齿机或16米立车);最后明确毛坯供应状态,统一合箱浇冒口位置可能影响粗加工定位。双方还可以就打样确认流程、包装防锈、物流环节达成一致,压缩中间冗余成本。
总而言之,通过铸造与机械加工的内部协同,可以为大齿圈和吨级齿轮铸钢件带来较高性价比。面对批量化订单,选择一家同时懂铸造选材与制齿工艺的制造商,是既保证质量又控制交期的稳妥之选。
如若转载,请注明出处:http://www.tzgzjx.com/product/70.html
更新时间:2026-10-30 10:19:34