普通机械加工中的机加工产品35 工艺解析与应用
在制造业中,普通机械加工扮演着基础而关键的角色,它通过车、铣、刨、磨、钻等传统切削方式,将金属或非金属毛坯转化为符合图纸要求的零件。机加工产品35,作为普通机械加工的一个典型代号或订货编号,通常代表了特定规格、材料或客户定制的零部件。尽管这个代号并没有统一的行业定义,但在多数工厂语境中,“机加工产品35”可能指向第35号产品图号,或是某种常用碳钢(如35号钢)制成的机械零件。下面,我们从普通机械加工的视角出发,解析这类产品的加工要点、常用工艺流程及其应用领域。
一、机加工产品35的常见特征
机加工产品35往往是按需生产的零件,可能是轴类、套类、盘类或壳体类。其材料可能是35号优质碳素结构钢(对应GB/T 699标准),也可能是其他黑色金属或铝合金。35号钢有良好的塑性和适当的强度,适合进行切削加工,常用于制作轴、连杆、螺栓、螺母等受力不大的结构件。如果产品35恰好采用此类材料,那么在普通机械加工中,需要重点关注刀具选择、切削参数与热处理安排。
二、普通机械加工的核心工序
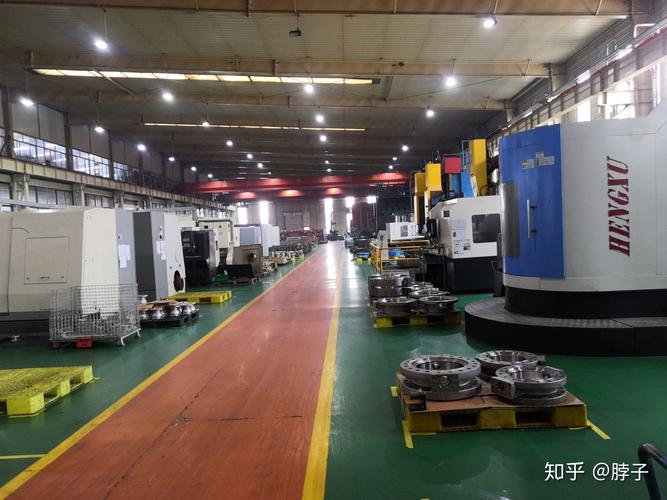
普通机械加工主要指使用普通车床、铣床、钻床、刨床和磨床等设备,依靠操作者的技能控制尺寸精度。对于机加工产品35,通常包含以下工序:
- 下料:根据毛坯尺寸切割棒料或板材,可采用锯床或气割。
- 粗加工:在普通车床或铣床上去除大部分余量,留出半精加工和精加工余量。此时切削深度大,进给速度可较高,但需避免振动与过载。
- 半精加工:进一步修正形状与尺寸,继续为精加工做准备。对于35号钢,若硬度偏低,可以正常切削;若经过调质处理,硬度在HRC20-30,仍属易切削范围。
- 精加工:依靠精车、精铣或磨削达到图纸公差,如尺寸精度IT7~IT8,表面粗糙度Ra1.6~3.2μm。若产品35有配合要求,可能需要磨削外圆或内孔。
- 辅助工序:去毛刺、倒角、清洗、检验。普通机械加工中,检验常使用游标卡尺、千分尺、塞规等量具。
三、加工注意事项
由于普通机械加工依赖人工操作,机加工产品35的质量稳定性取决于工艺纪律和操作经验。要合理选用刀具材料:加工35号钢一般用高速钢或硬质合金刀具,粗加工可用YT类硬质合金,精加工可选YT30或涂层刀具。切削液要充足,以降低温度和改善表面质量。再次,对细长轴类产品35,要使用跟刀架或中心架防止变形。若产品35要求较高的形位公差,应在精加工前安排去应力退火,或在粗加工后调质处理,再精加工。批量生产时可采用专用夹具,但普通机械加工仍以通用夹具为主,这就对工人的找正技能提出更高要求。
四、典型应用与质量权衡
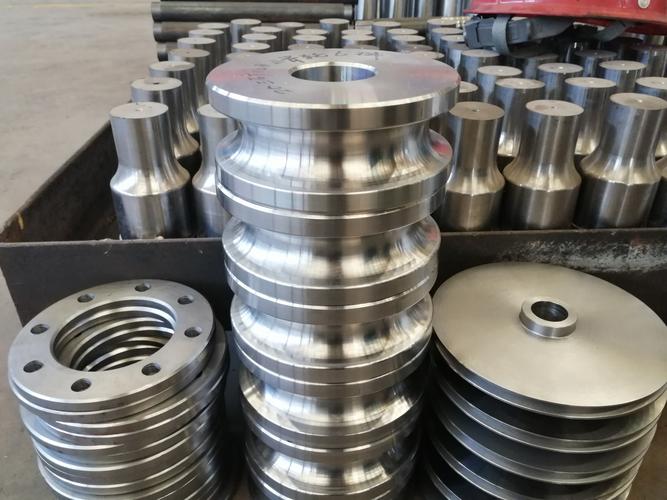
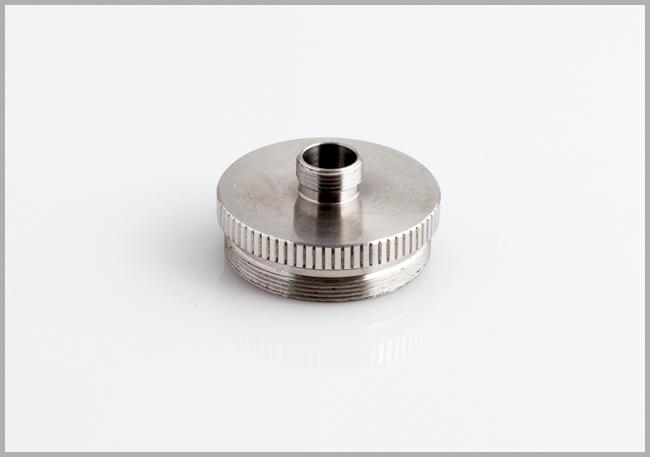
机加工产品35常用于通用机械、农业机械、输送设备或维修备件。例如,它可能是一根传动轴、一个法兰盘或一个连接套。普通机械加工虽然生产效率低于数控加工,但设备成本低、适应性强,特别适合单件、小批量或修配行业。只要工艺合理,产品35同样能达到图样要求。需要指出的是,如果产品35需求量很大或形状复杂,建议转到CNC加工以保证一致性;但若只是一般精度、没有严格互换性要求,普通机械加工依然是可靠的选择。
五、
普通机械加工是制造业的基石,机加工产品35则是一个载体,检验着工艺设计与操作技能。从材料准备到成品检验,每一个环节都影响最终质量。对于使用35号钢的零件,关键是控制切削参数、合理安排热处理与精加工,并在普通设备上发挥工人的经验优势。随着制造业升级,普通机械加工会与数控加工长期共存,各司其职。妥善组织生产,机加工产品35完全能够在普通机床上加工出满足使用要求的合格产品。
如若转载,请注明出处:http://www.tzgzjx.com/product/66.html
更新时间:2026-10-30 13:03:51